有色金属合金焊接是现代制造业中的关键技术之一,广泛应用于航空航天、汽车、电子和化工等领域。与钢铁等黑色金属相比,有色金属合金(如铝、铜、钛、镁及其合金)具有独特的物理和化学性质,如高导热性、易氧化、热裂倾向大等,这使得其焊接工艺更为复杂。高清的焊接图片不仅能直观展示焊缝成型、熔池行为和缺陷特征,还能帮助工程师和技术人员理解工艺要点。以下结合各类有色金属合金的焊接图片,解析其工艺特点与典型应用。
一、铝合金焊接图片及工艺要点
铝合金是有色金属中应用最广泛的焊接材料之一。常见的焊接方法包括TIG(钨极惰性气体保护焊)、MIG(熔化极惰性气体保护焊)和激光焊。在焊接图片中,可以观察到铝焊缝表面通常呈现明亮的银白色,鱼鳞纹均匀细密。由于铝表面极易形成氧化膜(Al₂O₃),焊接前必须进行化学清洗或机械打磨,否则图片中会出现氧化夹渣或未熔合缺陷。TIG焊铝时多采用交流电源,利用负半波破碎氧化膜,正半波熔化母材。图片中典型特征包括:熔池流动性好、焊缝成形美观,但热输入过大时会导致烧穿或塌陷。常见缺陷有气孔(氢气孔)、热裂纹和未熔合。例如,6061铝合金焊接图片显示,若保护气体不纯或环境湿度大,焊缝表面易出现密集气孔。
二、铜及铜合金焊接图片
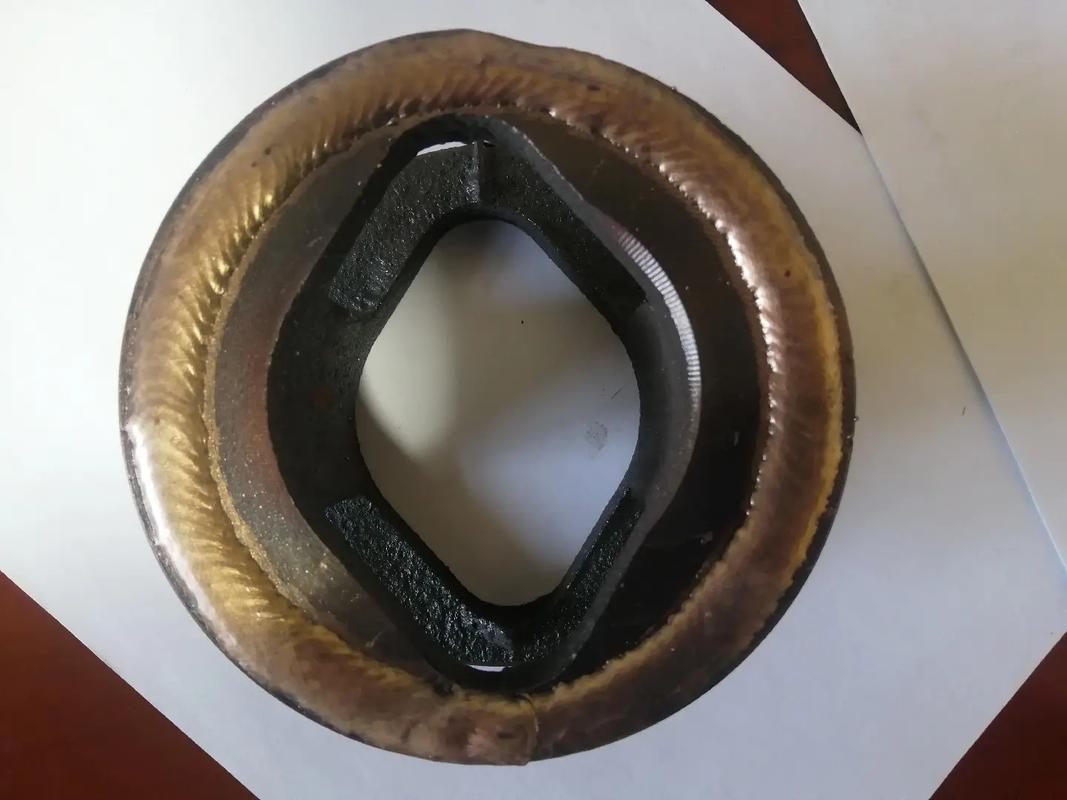
铜及铜合金(如紫铜、黄铜、青铜)的焊接难点在于高热导率(紫铜热导率约为钢的8倍)和易氧化。焊接图片中,铜焊缝常呈紫红色或金黄色,但若保护不当,会出现氧化发黑。由于热量快速散失,需要大功率热源或预热(如紫铜焊前预热至200-500℃)。TIG焊铜时,直流正接用于紫铜,而黄铜则因锌的蒸发需采用交流或低热输入。图片中常见缺陷包括未熔合、气孔(来自氢或水蒸气)和热裂纹。黄铜焊接时,锌蒸发会产生白色烟雾,图片中若出现气孔和锌的损失,会降低接头耐蚀性。因此,黄铜多采用钎焊或MIG焊,并配合含硅或铝的焊丝。
三、钛及钛合金焊接图片
钛及钛合金因其高强度、耐腐蚀和生物相容性,主要用于航空和医疗植入物。焊接必须在惰性气体保护下进行,因为钛在400℃以上会快速吸收氧、氮、氢,导致脆化。焊接图片中,合格的钛焊缝呈银白色或金黄色(轻微氧化),而蓝色、紫色或灰色表示严重氧化。TIG焊是首选,需使用高纯度氩气(99.99%以上)和气体拖罩保护焊缝及热影响区。图片典型特征:熔池表面张力大,焊缝窄而均匀,无飞溅。常见缺陷有气孔、裂纹和氧化污染。若图片中出现彩色氧化层,表明保护不足,需打磨重焊。
四、镁合金焊接图片
镁合金是最轻的工程金属,但焊接性差,易氧化、蒸发和产生热裂纹。焊接图片中,镁焊缝呈银灰色,但熔池表面易形成氧化镁薄膜。TIG和激光焊是常用方法,需使用交流电源和氩或氦气保护。由于镁的沸点低(1107℃),焊接时若热输入过大,图片中会显示金属蒸发产生的烟尘。典型缺陷包括气孔、热裂纹和烧穿。镁合金AZ31焊接图片常表现出粗大晶粒和热影响区软化,因此焊后需进行固溶处理。
五、焊接图片的视觉分析与缺陷识别
有色金属焊接图片的价值在于缺陷诊断。例如:
- 气孔:图片中呈现圆形暗孔,多因保护气体不足、母材或焊丝表面有油污、水分。
- 热裂纹:沿焊缝中心或热影响区出现的锯齿状裂纹,常见于铝、镁合金。
- 未熔合:焊缝边缘与母材间存在明显的黑线或间隙。
- 氧化夹杂:图片中呈现灰色或黑色不规则斑点。
通过对比不同参数下的焊接图片,可优化电流、电压、焊接速度和保护气流量。
六、结论
有色金属合金焊接图片是工艺研究与质量控制的宝贵资源。铝合金焊缝需亮白均匀,铜合金需控制热输入避免氧化,钛合金需银白无污染,镁合金需防止蒸发和裂纹。随着智能焊接和视觉监测技术的发展,实时焊接图片分析已用于自动纠正偏差。建议焊接人员在实践中拍摄高清图片,建立缺陷图库,以提高焊接质量与效率。